 互为螺旋·天工匣
饼干切模脱模时断成两半,八成是壁厚不够。这篇把"能脱模的壁厚区间"和"背后的物理原因"讲透,顺带解决表面粘粉、边缘塌陷两个高频问题。
先说结论:FDM 家用机做饼干切模,壁厚 2.5–3.0mm 是甜点区。低于 2.2mm 会在脱模时裂开,高于 3.5mm 收缩应力累积到容易翘边。层高压到 0.15mm、三层壁,是这套壁厚能成立的精度前提。
参数速查表
| 项目 | 推荐值 | 可接受范围 | 说明 |
|---|---|---|---|
| 壁厚 | 2.8mm | 2.5–3.0mm | 低于 2.2 易断,高于 3.5 易翘 |
| 层高 | 0.15mm | 0.12–0.2mm | 0.2mm 时壁厚实际会偏大 0.05–0.1mm |
| 墙层数 | 3 | 3–4 | 2 层在 0.15mm 下等效 0.9mm,抗不住脱模力 |
| 喷嘴 | 0.4mm | 0.4mm | 0.6mm 喷嘴做不出干净的转角 |
| 裙边 | 开 | 必开 | 无裙边首层不贴床,底边直接报废 |
| 填充 | 15–20% | 10–25% | 切模受力集中在边缘,芯部不需要实心 |
| 打印速度 | ≤50mm/s | 40–60mm/s | 慢一档换表面质量,脱模要的是"内壁光滑" |
壁厚为什么是 2.5–3.0mm
这不是拍脑袋,是两个力在拔河。
脱模力来自饼干糊的黏附 + 模具自身的吸附面积。接触面积翻倍,脱模力也大致翻倍。薄壁件接触面积小,好脱,但抗弯折能力按厚度的三次方衰减——2.0mm 壁在脱模时像一个 2mm 宽的塑料尺,稍稍受力就断了。
翘曲力来自 PLA/PETG 打印后的收缩。壁越厚,内部应力累积越多,冷却收缩时越容易整体翘起来。翘起来的切模,边缘高度不一致,压出来的饼干就是一头厚一头薄。
2.5–3.0mm 正好是这两个力的平衡点。实际打印前先做一片测试片:同一图案切三个版本 2.2 / 2.8 / 3.4mm,烤一炉饼干,用最容易脱模的那个面定壁厚。这比查参数表可靠——不同品牌耗材的收缩率差别比壁厚本身的差异还大。
层高为什么要压到 0.15mm
壁厚是靠"墙层数"堆出来的,层高直接决定墙的实际厚度和表面质量。
0.2mm 层高配 3 墙,实际壁厚会偏大 0.05–0.1mm(挤出补偿是固定的,但每层边缘会有轻微外扩)。更关键的是内壁表面质量——切模脱模时是内壁和面糊贴合,0.2mm 层高留下的层纹会让摩擦力陡增,脱模瞬间的剪切力足以把薄边缘撕开。
0.15mm 往下压到 0.12mm 精度更好,但打印时间接近翻倍。只在做"边缘很细的镂空花纹"时才值得——常规饼干轮廓 0.15mm 已经足够。
常见故障
脱模时断成两半
壁厚不足的直接表现。多发生在图案的细腰部位(收腰曲线、直径突变处),因为那里几何本身就是应力集中点。解决:把整体壁厚提到 2.8mm 以上,或者在这些位置额外加一圈加强肋。生成器里如果做了应力检查,薄于 2.0mm 的区域会标出来。
表面粘粉 / 拉丝
层高过高或内壁不够光滑。特征是脱模时面糊带走一层粉,饼干表面发毛、不脱模。解决:层高压到 0.15mm,打印前用酒精擦一遍打印板(PLA/PETG 板有油脂残留是主因),内壁朝上打印时在第一层旁边加一圈"牺牲壁"故意留粗糙面也可以。
边缘塌陷 / 底部卷边
首层没有贴牢裙边,或者底面被风扇吹凉。特征是切模底边不水平,饼干边缘偏厚。解决:开裙边 + 首层打印速度降到 20mm/s + 关闭首层强风。注意 PART 冷却风扇在首层前 3 层是全开的,这是很多切片器的默认设置。
面糊粘在切模上取不下来
这是材料选错,不是参数问题。PETG 表面偏软且有一定韧性,和含糖面糊的附着力比 PLA 更强。真要用 PETG,切模内壁必须做光滑处理(喷食品级脱模剂)。默认选 PLA:耐热够用(饼干烘烤 180°C,PLA 变形温度 60°C 但短时无碍)、硬度高、不粘。
材料怎么选
| 材料 | 适用 | 注意 |
|---|---|---|
| PLA | 默认首选,饼干曲奇、饼干 | 脆、怕高温长时烤(>200°C 软化) |
| PETG | 需要更高耐热(果酱、巧克力模具) | 表面偏粘,必须喷脱模剂 |
| 硅胶 | 做软模翻模(另需一套工序) | 成本高,量产才划算 |
食品接触的合规问题要说明白:打印耗材本身不是"食品级认证"产品。家用打印件用于自用或非商业场景通常没问题,但如果要卖成品,接触食物的部件应使用有食品接触认证的树脂或专用料。商用请咨询当地监管口径。
从生成到成品
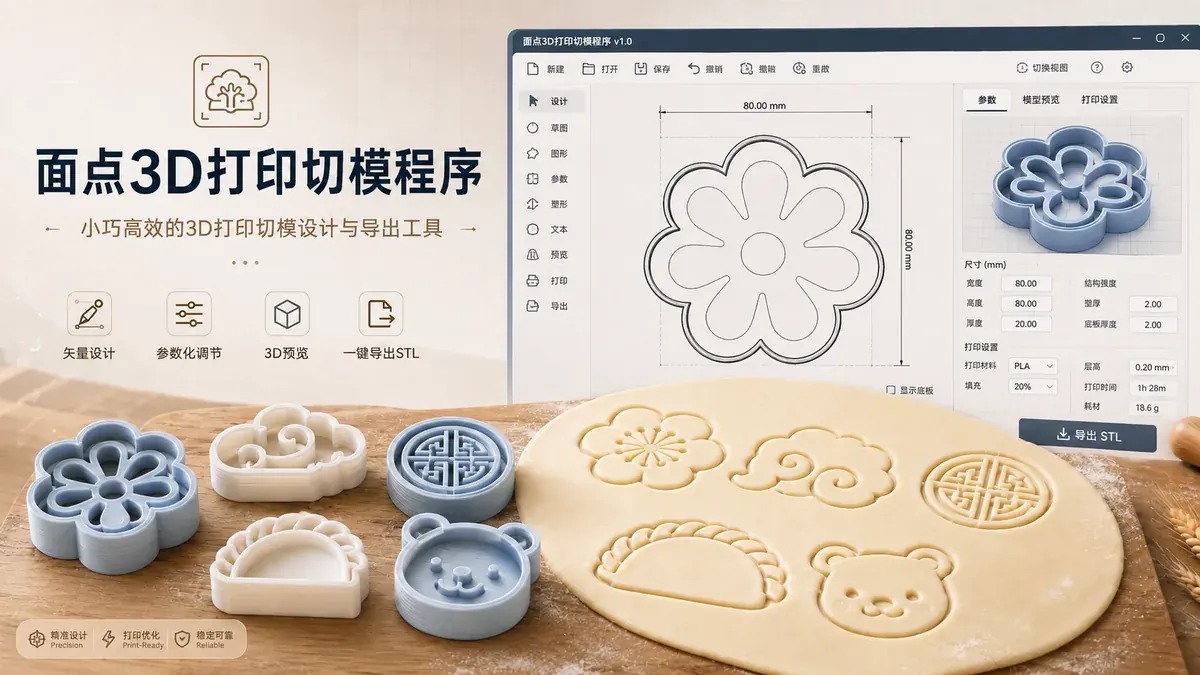
用我们的面点切模工作台出模型时,"工艺检查"会直接标出壁厚不足的区域——先跑检查再切片,能省掉至少一次废打。图案选择上,轮廓线宽不低于 2.5mm(对应 2.5mm 壁厚的最小安全值),镂空花纹的孔洞直径不低于 4mm,否则面糊会在孔里固化成"小柱子"断不出来。
出 STL 后按上面参数切片。成品好不好,脱模这一步就知道——第一次一定做测试片,别拿订单去试参数。
变成商品
曲奇切模是典型的"低成本、高复购"品类:单个打印 20 分钟,一次做一批可卖几十份。三个能提高售价的方向:配编号(生日/婚礼定制)、做组合装(一套 4 个不同图案)、附赠分装盒。切模本身技术门槛不高,差异主要在图案设计和出图速度——图案库越丰富,周转越快。