 互为螺旋·天工匣
剪纸打印出来"图案糊了",九成是连接桥强度调太高——膨胀收缩把镂空孔洞一起填掉了。这篇讲透阈值、连接桥、片厚这三个参数各自在做什么,以及为什么薄片比想象中难打。
先说结论:片厚 1.2mm、连接桥强度 1.0–1.5、首层速度放慢。但更重要的是理解每个参数背后的物理作用,而不是记数值。
参数速查表
| 项目 | 推荐值 | 可接受范围 | 说明 |
|---|---|---|---|
| 片厚 | 1.2mm | 1.2–2.0mm | 装饰挂件 1.2,立体摆放 1.6+ |
| 连接桥强度 | 1.0 | 1.0–1.5 | >2.0 会糊死镂空 |
| 外框宽度 | 8mm | 6–10mm | 提供刚性 |
| 挂孔孔径 | 5mm | 4.5–5.5mm | 配 4–5mm 开口圈 |
| 喷嘴 | 0.4mm | 0.4mm | — |
| 层高 | 0.2mm | 0.15–0.2mm | 薄片层高影响小 |
| 首层速度 | 20mm/s | 15–25mm/s | 薄片翘边的关键 |
阈值:决定什么是"纸"
生成器按亮度把图片分成黑白两类——默认黑色 = 保留材料(阳刻)。阈值滑杆调的是"多暗算黑"。
- 图案线条偏细、发灰 → 调低阈值,让黑色更"宽容"(更多像素被判成保留)
- 图案太粗、细节粘连 → 调高阈值,只保留最黑的部分
- 背景不干净 → 用"去掉近白背景",或勾选阴刻反转
判断标准不是看滑杆数值,是看预览:在处理精度预览里,最小的人眼可辨细节都还是完整的黑色连通块,就对了。如果最小的笔画在预览里已经断续,生成出来必然断。
这里有个反直觉的点:剪纸"看起来"是二维图案,但打印需要每个笔画都和主体连通。一个孤立的圆点(笔画和主体不相连)在薄片打印时是必然掉落的隐患——不是强度问题,是它压根没有可依附的基体。所以阈值设定时,优先保证连通性,其次才是细节丰富度。
连接桥:在强度和纹理之间找平衡
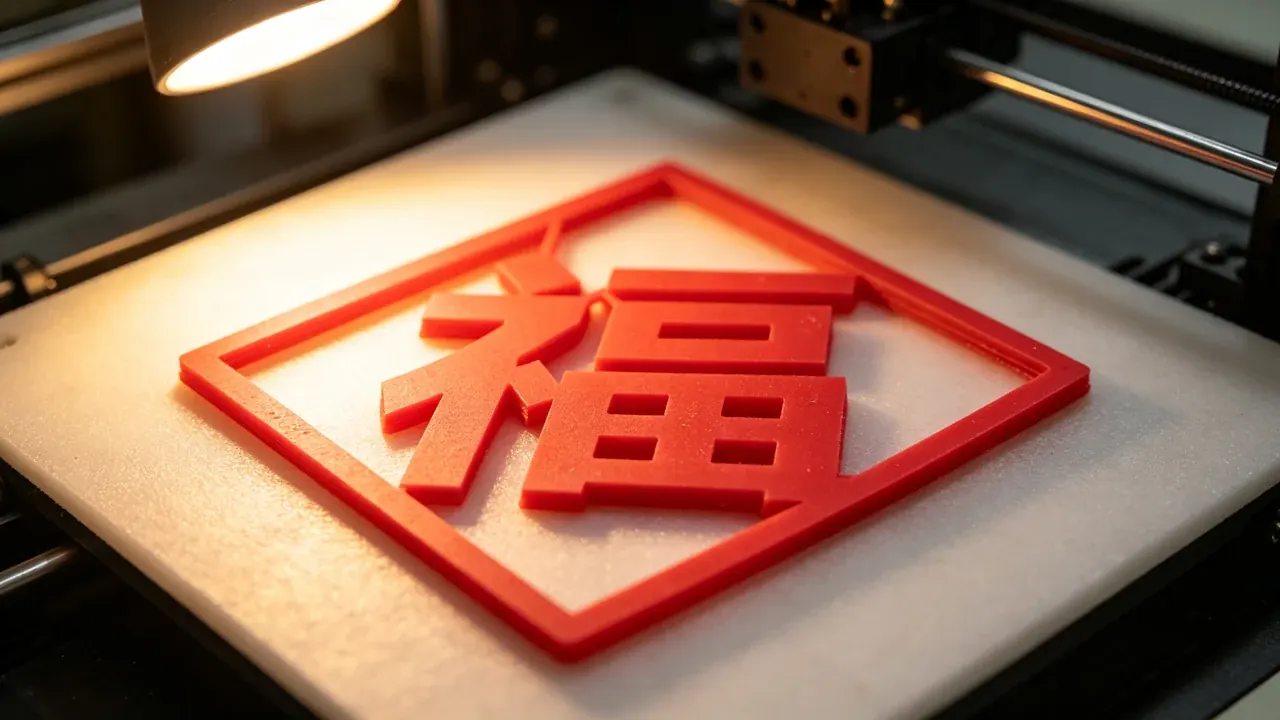
剪纸图案的典型问题:像"福"字的点、独立的横、装饰性的小方块,这些区域悬空(下面没有材料支撑)。直接打印会掉。
连接桥参数做的事是膨胀收缩——在保持形状近似的前提下,把悬空块向主体方向拉出一条连接。强度 1.0 是刚好连上,2.0 连得更粗,3.0 以上开始有副作用。
副作用就是"糊":膨胀收缩作用在所有相邻边界上,镂空孔洞之间的间隙也会被轻微填充。强度 2.0 时,孔洞直径 3mm 会被填掉近 1mm——图案的通透感就没了。
所以规律是:镂空越密集,连接桥强度要越低。镂空密集的图案(窗花、蕾丝边)用 1.0;简单大字(福、寿、双喜)可以用到 1.5–2.0。
原则:每个悬空块至少要有一座桥连到主体。可以在预览里关掉主体、只看连接桥部分,确认没有遗漏的孤立块。
片厚与"纸感"
装饰挂件 1.2mm 就够——对应 0.2mm 层高的 6 层。为什么不是更薄? 0.8mm(4 层)在力学上太软,挂起来会整体下垂变形,且首层高度误差占比过大。
黑色 PLA 打出来"纸感"最好。这不是心理作用:深色材料吸光,表面微结构不显眼,视觉上更像纸。白色料打完可以上色,但边缘的层纹会暴露——做"纸"的质感时,深色是更省事的选择。
要立着摆放的加到 1.6–2.0mm。1.2mm 挂墙上无妨,桌上立着则会往一侧倒。
外框与挂孔
外框给整件提供刚性——薄片本身太软,有外框的约束才不会被挂孔处的重量拉变形。宽度 6–10mm 足够。
挂孔孔径要配绳圈。串 4–5mm 的开口圈,留 5mm 孔径正合适(圈能穿过、但件不会滑掉)。孔径太大的话件会在线圈上转。
外框和挂孔在轮廓阶段就合并进模型,不存在二次粘接,强度和主体一致。这一点比"打印后自己粘框"可靠得多。
常见故障
镂空纹理糊成一团
连接桥强度太高,或原图的镂空间隙本来就小于 2mm。解决:强度降到 1.0;原图间隙太密的话,做一个"镂空版"和"实心版"双输出,前者做挂饰、后者做小摆件。
悬空块打印时掉落
连接桥没覆盖到。强度不够时桥会断在半空——把强度上调一档,或给那个区域加一个更靠近主体的锚点(生成器里的连接点可以手动增加)。
薄片翘边(首层到末层逐渐抬起)
大尺寸件(200mm 以上)常见,原因是片层累积的收缩应力超过床面吸附力。解决,按有效性排序:加裙边 → 片厚提到 1.6mm → 首层速度降到 20mm/s → 减少单个件的尺寸。
最有效的其实是拆件:把 400×300mm 的大窗花拆成 4 张 200×150,分开打印再拼接。拼接线可以设计成图案的一部分(比如屋檐线、窗框分隔),反而更好看。
正面第一层拉丝 / 表面粗糙
片厚只有 1.2mm(6 层 @0.2mm)时,首层高度对最终表面影响占比很大。解决:打印前让喷头擦一遍喷嘴(purge line);或者在切片里把"首层层高"单独设成 0.3mm,其余仍 0.2mm——多数切片软件支持这个设置。
挂孔拉断
孔周围的材料不足。解决:挂孔边缘到图案的距离留 ≥3mm(孔边缘的材料是应力集中点);孔径别超过片厚的 2 倍。
从图到货
窗花季节款、姓氏剪影、企业 Logo 挂件都是轻定制订单,一份设计可以出三个尺寸档(小挂件 / 中摆件 / 大窗花),三档价格、三份利润。
出图前的检查顺序:① 镂空间隙是否 ≥2mm ② 是否存在孤立不连通块 ③ 外框和挂孔是否都生成 ④ 预览里最小细节是否完整。这四步过一遍,能避免 90% 的返工。
黑色料 + 1.2mm 片厚 + 强度 1.0,这是最稳的默认组合。